
ひび割れではなく低温:Oリングが脆くなる前に漏れる理由
「-40℃」ラインはテスト計画ではありません
材料報告書には、この化合物が-40℃の脆性要件を満たしていると記載されています。しかし、バルブは冷間始動の初めに漏れ、温まると自動的に密閉されます。この違いは、標準化活動によって非常によく説明されています。ASTMはD2137-11(2025)を再確認し、ISOは2024年にISO 2921:2019を確認し、ASTMは2025年にD1329を改訂するためにWK97337を発行しました。もちろん、どれも普遍的に有効な低温Oリングの使用限界を示していません。
購入者にとって重要なことの 1 つは、テストでどの故障モードが明らかになるかを知ることです。TR10 テストは、収縮を説明するために使用されるテスト方法の一種です。脆性は破壊テストです。残念ながら、機械またはシステムが起動したときに動いているジョイントのコールドシール性能を推測するために、どちらの方法も使用できません。この要因は主に、エラストマーが伸ばされたり引っ張られたりした後の柔軟性と、金属部品が分離または展開する速度によって決まります。
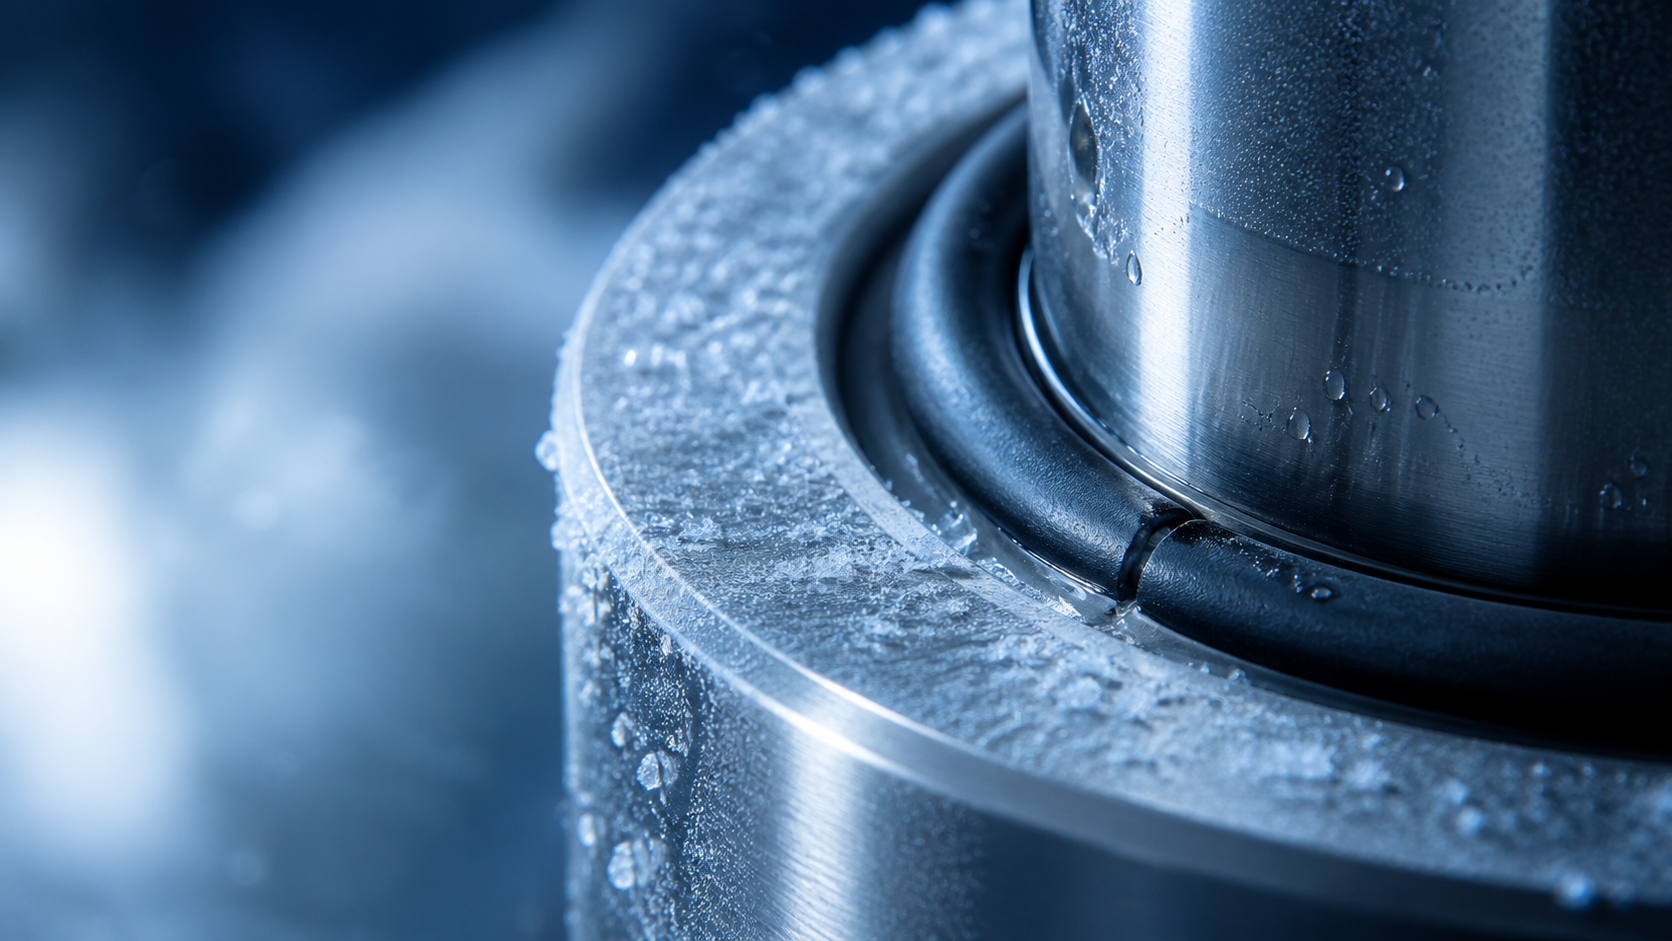
図面上の温度は動作限界ではありません
温度定格は「脆性:-40℃」という注記で示されています。これは非常に正確なようです。実際には、ほとんどの用途は定義されていません。ゴムの脆性温度は、圧力が上昇して溝が移動したという事実には影響しませんし、冷間浸漬時間や許容漏れとも関係ありません。これらの要因が、装置が稼働した後もシールを維持するための低温ゴムシールOリングの適合性を最終的に決定します。
低温浸漬中も圧縮された状態を維持するフェイスシールを考えてみましょう。密着性を維持できる可能性があります。
このシナリオでは、圧力変動や作業条件の変化に応じて形状を変えることができる柔軟な部品を備えたラジアルグランドに、同一のコンパウンドを配置します。たとえば、金属がゴムに対して動くとき、ゴムは動きを止めるのではなく、ある程度は金属とともに動き続ける必要があります。隙間の幅が、エラストマーが隙間を元の状態に戻す能力よりも速く増加すると、システムが動作状態に達した後でもシールリングが完全に正常に見えるため、漏れが発生する可能性があります。 準備し始める。
だからこそ、低温シール性能には明確な定義が必要なのです。「適している」とは、目に見える損傷がないこと、気泡がないこと、測定された最大漏洩率、または規定時間内の回復を意味するのでしょうか?方法と許容限界がなければ、「-40℃まで適している」は、試験可能な要件ではなく、単なる販売促進のためのフレーズに過ぎません。
脆性試験スクリーンの破断 - それ以上でも以下でもない
ASTM D2137とISO 812は、調整済みの試験片を規定の低温衝撃にさらす試験方法を採用している。その結果は有用ではあるが、限定的な範囲にとどまる。すなわち、試験片はこれらの試験条件下で破損したかどうか、という点である。両規格とも、測定されたゴム脆化温度を、最低使用温度として自動的に解釈すべきではないと注意を促している。
細部によって結果は変わります。試験片の形状、変形、衝撃速度、およびコンディショニングはすべて重要です。数値の報告方法も同様です。特定の温度での合格は、50%の破壊率で計算された温度での結果とは異なり、標準試験片は完成した成形シールではありません。
したがって、ゴムの脆性温度は、完全なシール性能評価ではなく、あくまでもスクリーニング結果です。衝撃による破損を起こしやすいコンパウンドを排除するのに役立ちますが、フランジ、シャフト、ピストンが動いた後に、圧縮されたリングが十分に速やかに復元するかどうかを示すことはできません。部品自体は破損していなくても、ほんの一瞬接触が失われる可能性があるからです。
TR Dataが回復曲線を追加
TR10試験は、異なる視点から試験を行います。ASTM D1329またはISO 2921規格に基づき、加硫ゴムの試験片を凍結、解放、そして加温し、その際の収縮率を記録します。TR10は10%の収縮、TR70は70%の収縮を示します。この試験では、単一の破断事象ではなく、回復曲線が得られます。
この曲線は、室温硬度では捉えきれない粘弾性挙動や結晶化挙動を明らかにすることができる。ASTMはTR70と低温圧縮永久歪みの間に相関関係があることを指摘している。また、加硫ゴムが類似のポリマータイプに基づいている場合、TR10は脆性点と相関する可能性があることも指摘している。
「類似のポリマータイプ」という言葉が重要だ。
TR10値がほぼ同じ2つの化合物でも、流体膨張、弾性率、経年劣化、溝の圧縮などが影響すると、全く異なる反応を示すことがあります。異なる試験片や条件で得られた結果を比較することは、さらに困難です。TR10試験は、材料リストを絞り込むのに大いに役立ちますが、実際の冷間サイクルを経て製造された後の接合部の適切な試験に取って代わることはできません。
ガラス転移は物語の一部であり、物語のすべてではない。
ガラス転移は、温度範囲内で起こる現象であり、固定点で突然起こる現象ではありません。ただし、速度、配合、または硬化方法を変更すると、異なる結果が観察されることを覚えておく必要があります。ASTM D1053 は、試験片が冷却されるときに実施されるねじり剛性測定法です。ASTM D1229 は、解放時の低温圧縮永久歪みに焦点を当てています。これらの方法は、TR データとともに、硬化、緩やかな回復、および永久的な形状喪失を区別するのに役立ちます。
挑戦者:ギャップはシールが追いつくよりも速く開いた
チャレンジャー号の事故記録は、「低温Oリング」という言葉でどれだけのことが隠蔽されうるかを示す点で有用である。ロジャース委員会は、単純なゴムの破損事例を報告したわけではない。委員会は、圧力シール設計が温度、寸法、材料の反応、再利用、加工、および動的負荷に対して許容できないほど敏感であることを突き止めたのである。
打ち上げ当日の朝の気温は華氏36度だった。破損した接合部で最も低温だった箇所は、華氏28度±5度と推定された。点火と同時に接合部の隙間が開き始めた。その開口速度はおよそ200~300ミリ秒でピークに達し、600ミリ秒後にはほぼ完全に開いていた。
アザラシには追いつく時間がほとんどなかった。
委員会による試験で驚くべき詳細が明らかになった。圧縮されたOリングをその後減圧すると、30°Fの低温で試験された同様のOリングに比べて約5分の1の時間で元の丸い形状に戻った。この結果は、以前提唱された理論、すなわち極低温条件下ではゴム状のシール材は動く隙間を閉じるのに時間がかかりすぎて漏れを防ぐことができないという理論を裏付ける上で非常に重要だった。実際のメカニズムは、シールの形状の喪失と、シールの圧縮、圧力、動きなどのタイミングの順序であった。
NASAはその後、再設計された接合治具を用いて、特定のViton V747-75コンパウンドの試験を行った。温度はもちろん重要であったが、溝の仕上げ、隙間、異物混入なども影響した。これらの結果は、その設定における低温シール性能に関する貴重な証拠となる。ただし、すべてのFKMコンパウンド、あるいはすべての低温Oリングに共通する温度定格を示すものではない。
冷たいジョイントの中では、複数のものが同時に動く
冷却はゴムだけでなく、金属やエラストマーにも影響を与えます。金属とエラストマーは収縮率が異なるため、シールの圧縮は一方の腺では増加し、もう一方の腺では減少する可能性があります。公差も変化します。接触面の性質も異なります。室温では許容範囲内に見える公差の蓄積も、長時間の低温浸漬後には非常にきつくなる可能性があります。
圧力をかけるタイミングも同様に重要です。シールの種類によっては、低圧でシールリングを溝の側面に押し付けるために圧力を利用するものがあります。シールが締め付けられるのに十分な時間がある間にジョイントがずれると、まずシールの下に水が入り込む可能性があります。また、冷間硬化によって摺動力や組み立て力が通常よりも高くなると、ハードウェアの動きに影響が出る可能性があります。
材質の種類だけでは選択を決定づけることはできません。NBR、FKM、EPDM、シリコーン、フルオロシリコーンは、幅広い配合範囲をカバーしています。配合レベルでは、剛性、耐流体性、経年劣化、反発性などが異なります。形状は、これらのバランスを考慮して設計されます。圧縮、伸長、クリアランス、表面仕上げはすべて接触に影響を与えます。エラストマーの回復力は、静的なフェースシールでは十分かもしれませんが、軽く圧縮されたラジアルグランドでは遅すぎる場合があります。
冷間始動テストは、冷間始動部分だけでなく、あらゆる部分をテストする。
シールが実際に経験するであろう最も低い温度条件から始めてください。天気予報やチャンバーの設定温度だけでなく、実際の温度も考慮する必要があります。金属の温度は周囲温度よりも低くなる可能性があり、長時間浸漬するのと短時間浸漬するのとでは状況が異なります。実験室で試験方法を選択する前に、流体、圧力、保持時間、圧力上昇率、動き、および熱サイクル数を記録してください。
初期段階の試験で不適切な候補を除外します。TR10試験では収縮挙動を比較でき、剛性や低温圧縮永久歪みデータは関連する疑問に答えることができます。その後、絞り込んだ候補を量産環境を想定した試験にかけます。低温用Oリングの場合、ハードウェアの寸法や表面仕上げは試験計画書に記載すべきであり、脚注にすべきではありません。
最後のテストでは、最も故障しやすい状況を再現する必要があります。シールとハードウェアの両方をコンディショニングした後、アセンブリがまだ冷えている状態で、実際の圧力上昇と動作シーケンスを実行します。
ゴムが温まる5分後ではなく、起動時に漏れ量を測定してください。それが、低温時のシール性能を直接示す証拠となります。
実際に検査できる検査機関の見積依頼書を作成する
有用な見積依頼書には、化合物または承認済み材料の仕様、硬度測定方法、流体、圧力、動作、溝の寸法、温度履歴、および要求寿命を明記してください。TR値が必要な場合は、ASTM D1329またはISO 2921に加え、引き抜き点、試験片、コンディショニング、および許容限界を明記してください。
仕様書にゴムの脆化温度が指定されている場合は、結果の報告方法を明記してください。「漏れなし」の条件には、圧力、媒体、方法、期間、許容漏れ率も必要です。さらに、試験手順も記載してください。数秒以内に冷間浸漬、移動、加圧されるシールは、加圧された静的ガスケットとは異なる性能を持ちます。この手順を書き留めておくことで、サンプル発注前に受入試験の内容が明らかになることがよくあります。
サンプリング前に:イダが尋ねるであろうこと
大連宜達精密ゴム製品有限公司は、新しい低温用Oリングの開発プロジェクトにおいて、まず図面と動作手順から着手する。検討項目は、流体、圧力、動作、溝、低温保持時間、そして起動前後の数秒間など多岐にわたる。これらの情報は、カタログに記載されている最低限の仕様だけよりもはるかに有用である。
Yidaは、化合物特有の化合物の証拠、化合物の寸法管理、およびTR10テストが状況にどのように影響するかを調べることができます。シール部分の材料の破損に疑いがある場合は、最終的なリークテストは顧客のハードウェアと同一である必要があり、コールドシール性能測定を直接行う必要があります。
図面、運転条件、数量、および最新の試験要件をご提供ください。その後、Yidaはゴムの脆性温度要件を確認し、サンプリング前にゴムの回復の証拠について合意に達することができます。



