
AI画像検査がゴムシールの品質向上と欠陥削減にどのように貢献するか
ゴム成形ラインにおいて、カメラ、照明、訓練された検査モデルが制御できることとできないことは何か
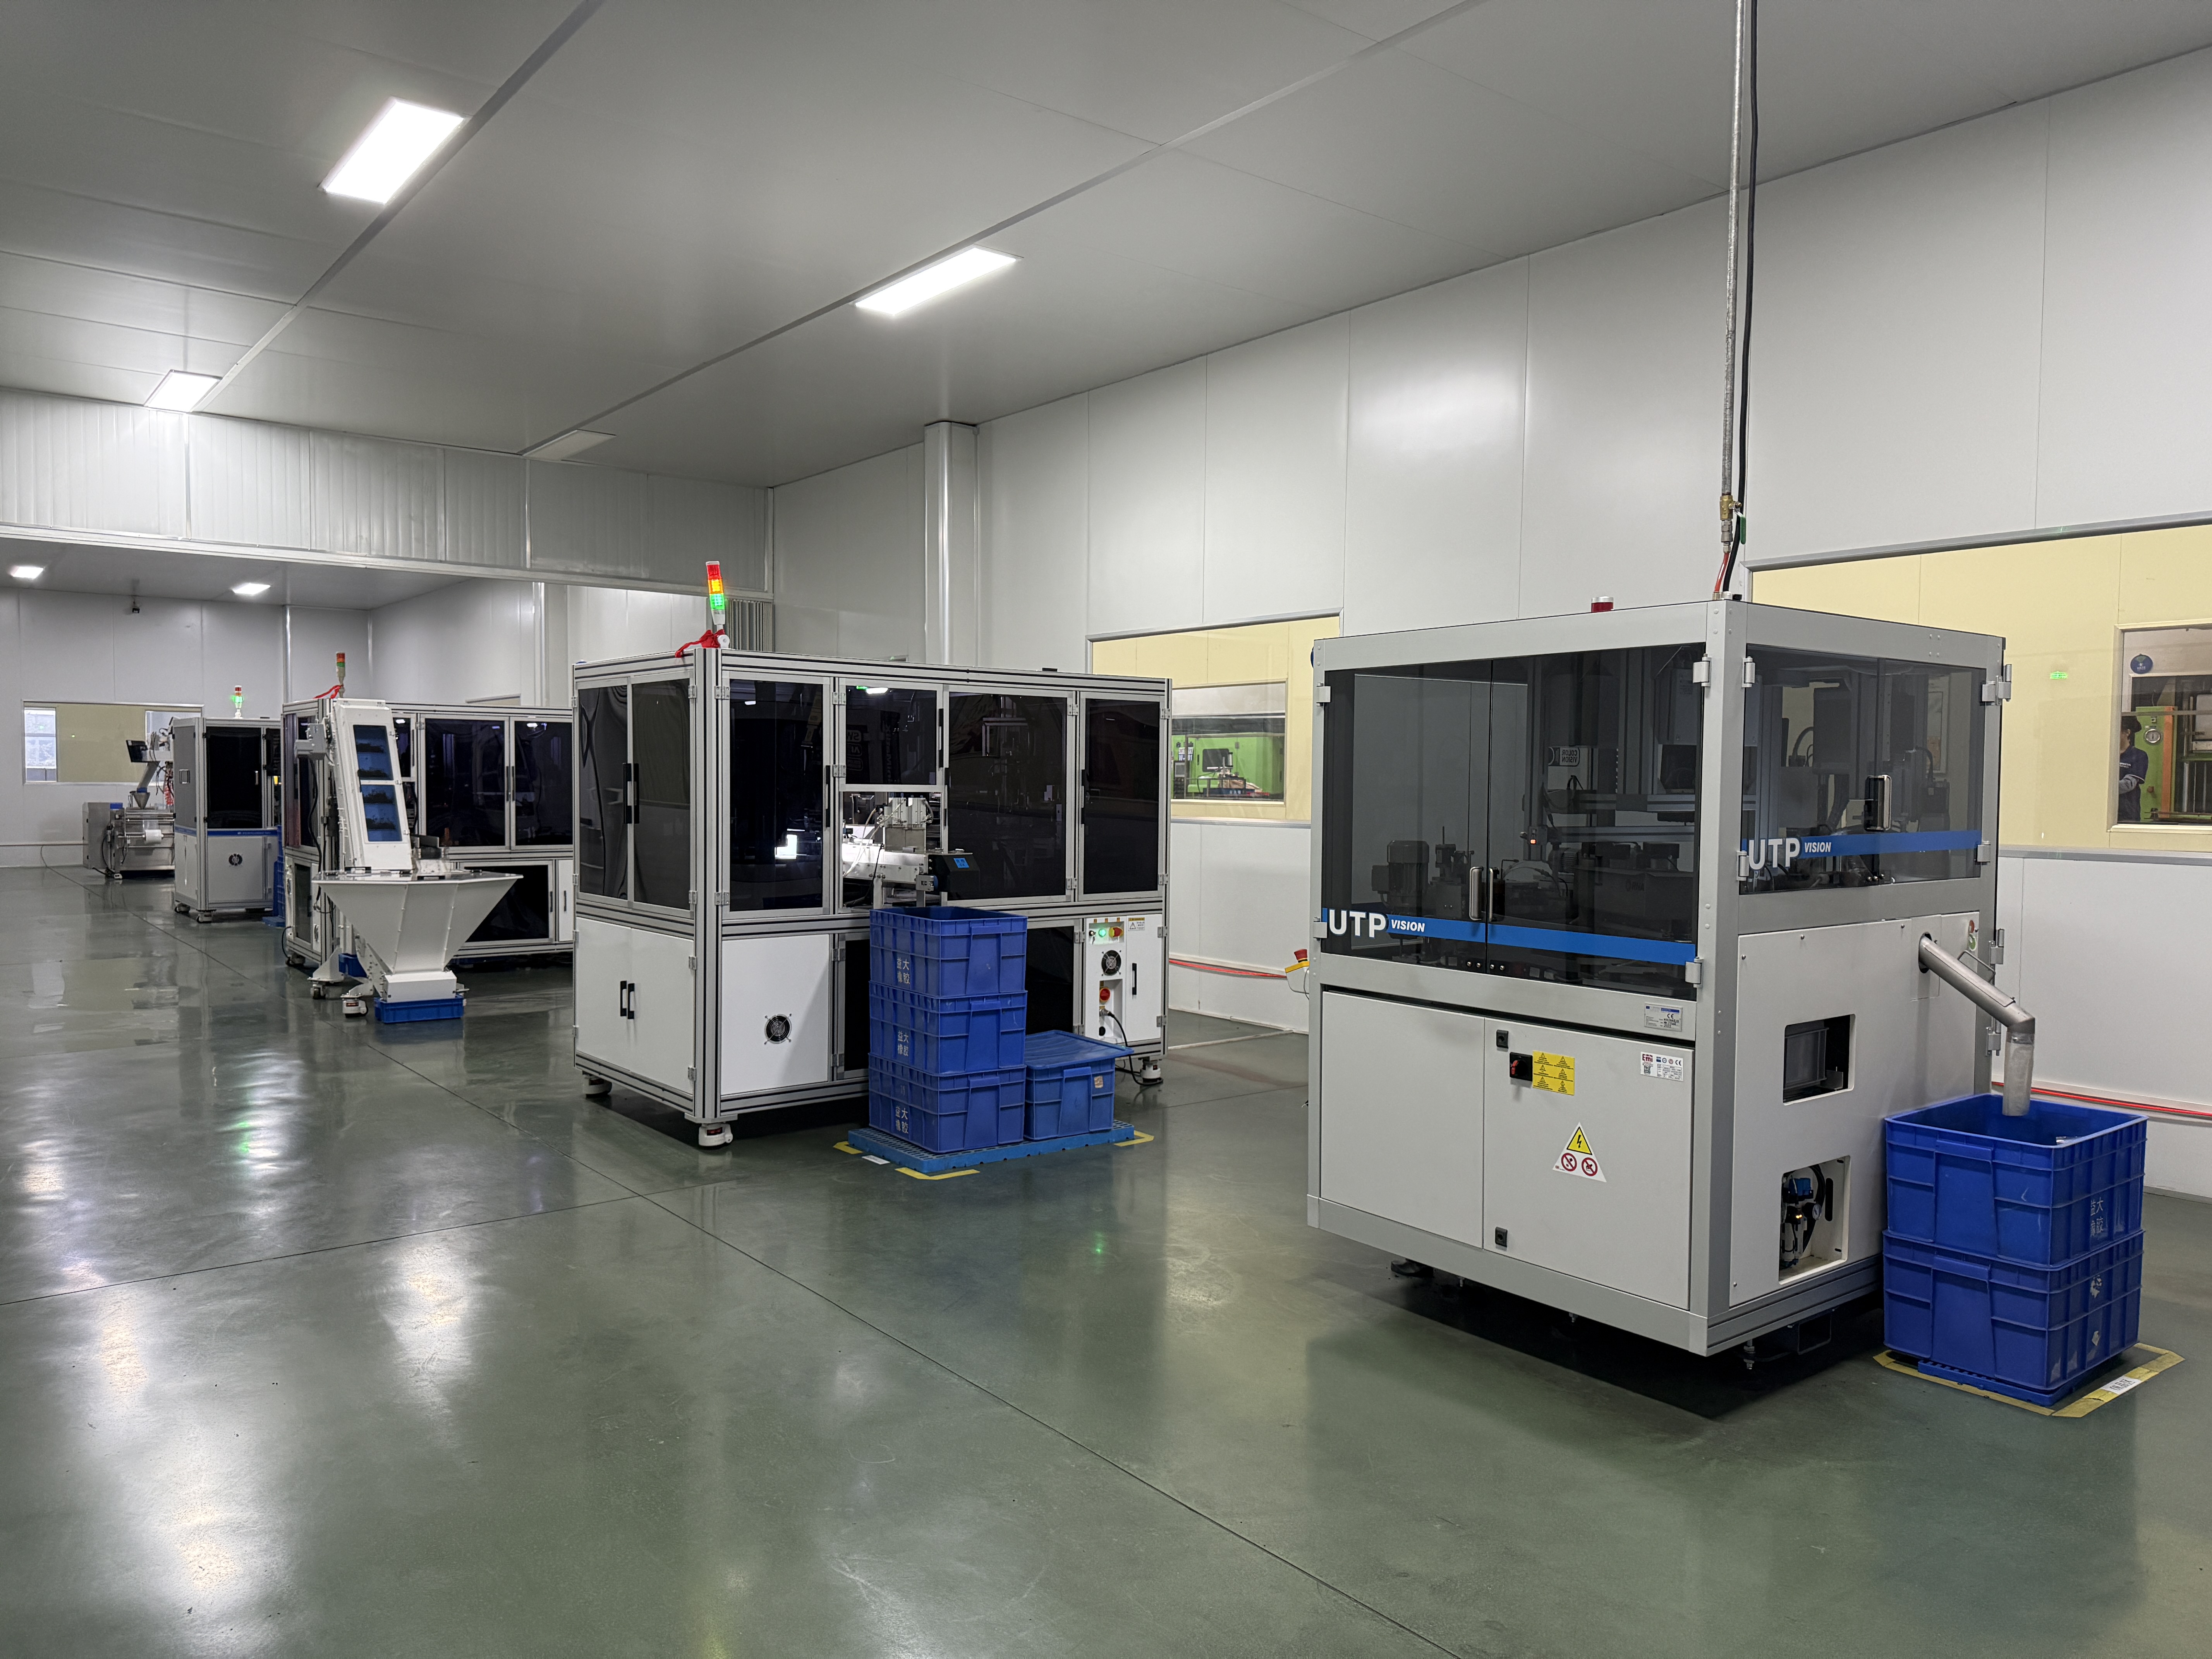
視覚的な受容度はより測定可能になりつつある
表面検査はゴム製造の伝統的な工程ですが、手動検査だけでは基準を満たすのが難しくなってきています。ISO 3601-3規格では、Oリングの表面欠陥について説明および分類し、欠陥の最大サイズの制限を設定しています。この文書は現在、体系的な更新作業が行われています。実際、産業用画像処理機器メーカーが過去にデモンストレーションで示したディープラーニング手法は、現在、自動生産検査に使用されており、これは現在起こっている多くのことのほんの一例にすぎません。
これら二つの出来事の間には関連性が見られる。
シールシステムは現在、より多くのキャビティで構成され、製品の種類も増え、それらのアイテムの納期も短くなっています。熟練した検査員は、破れたエッジを瞬時に認識できますが、小さなバリ、暗い汚染、または表面的な成形痕は、照明条件や操作者が新しい場合、全く異なる外観になる可能性があります。したがって、この場合の重要な要件は、結果の一貫性です。
AIによる画像検査は、提示されたすべての部品を同じ判定ロジックに基づいて比較し、結果を保存できるため、ここで役立ちます。ただし、AIは受入基準を定めるものではありません。エンジニアリングチームと品質管理チームは、ゴムシールのどの欠陥が重要か、どの程度の大きさまで許容されるか、そしてどの欠陥が許容されるかを決定する必要があります。
カメラは機能面を捉える必要がある
ゴム製シールは、平らな金属ワッシャーとは異なります。曲がったり、丸まったり、たるんだり、光を不均一に反射したりします。黒色の化合物は、黒色の汚れを隠すことができます。シリコーンは、ある角度からは半透明に見え、別の角度からは不透明に見えることがあります。パーティングラインは、ひび割れのように見える影を作り出し、取り扱い中の無害な変形によって、画像ごとに輪郭が変化することがあります。
そのため、ゴムシール検査はソフトウェアではなく、まずプレゼンテーションと照明から始まります。部品を回転させたり、ガラス製のレールを通過させたり、上方や側面から観察したりする必要がある場合もあります。拡散光はグレアを軽減し、バックライトは外形寸法の測定を容易にします。カメラアングルを少し変えるだけで、上面図では見えなかった切り欠きが明らかになることもあります。
画像に不安定性の問題がある場合、モデルも不安定になります。カメラの解像度、レンズの選択、作動距離、露光時間、治具の再現性を検査設定に書き込むには、詳細なチェックリストに従うことをお勧めします。また、システムには、最小の不良欠陥の上に十分な数のピクセルが必要です。そうでない場合、シール欠陥の検出は、自動化を装った推測になってしまいます。
どのような欠陥が見つかる可能性がありますか?
一般的な検査対象としては、フラッシュの過剰発光、露光不足、切り傷、裂け目、ひび割れ、異物混入、水ぶくれ、焦げ跡、唇の損傷、輪郭の歪みなどが挙げられます。組み立て済みの製品については、Oリングの有無、正しく装着されているか、正しい色で供給されているかなどもカメラで確認する場合があります。各検査対象には、それぞれ専用の画像表示と合格基準が必要です。
ゴムシールの欠陥には、外観上の問題にとどまるものもあれば、直接的な漏れ経路となるものもあります。機能しない面に付いた傷は許容される場合もありますが、シールリップに付いた同じ傷は許容されません。そのため、自動目視検査ではゾーン分けを行うべきです。重要な表面には、包装材との接触面やシールしない端部よりも厳しい検査基準を適用できます。
外形が視認でき、画像ジオメトリが制御されている場合、寸法検査は可能です。外径、穴の位置、プロファイル幅、フラッシュ高さなどが一般的な検査項目です。ただし、軟質部品は動く可能性があるため、光学測定は校正済みのゲージや図面に基づく寸法検査に必ずしも取って代わるものではありません。
AIが固定ルールよりも柔軟な部品の処理に優れている理由
従来の視覚認識は、境界線、エッジ、固定パターンに大きく依存している。良品がほぼ同一に見える場合には有効だが、ゴムはそう簡単にはいかない。許容範囲内のシールであっても、コンベア上での配置が異なったり、質感にわずかな違いがあったり、成形やトリミングによる無害なばらつきが生じたりすることがある。
AIモデルは、このような正常なばらつきを表す例を用いて学習させることができます。タスクに応じて、モデルは部品全体を分類したり、既知の欠陥を特定したり、承認された製品群に似ていない異常を検出したりすることができます。適切な学習用画像には、さまざまな空洞、バッチ、向き、および正常な色のばらつきが含まれている必要があります。欠陥画像には、製造ラインが検出することが期待される故障モードを網羅する必要があります。
コグネックスはこの問題を、スマートフォン向け液状射出成形シリコーンシールの用途で説明しています。防水シールは細長く、柔軟性があり、複雑な背景では視認が困難です。同社の例では、複数のカメラを使用して360度全方位を撮影し、不良品だけでなく、異物混入、プレス加工による損傷、接着剤の過剰使用、その他の不具合についても欠陥検出ツールを学習させています。重要な利点は、モデルが架空の欠陥を認識することではありません。良好なシールの自然なばらつきは許容しつつ、機能に影響を及ぼす変化は拒否するように学習する点にあります。
公開された2つのアプリケーションが違いを示している
コグネックスの2つ目のアプリケーションは、化学マスクや呼吸器に使用される柔軟なシールに関するものです。これらのシールはカメラに到達するまでにたるんだり垂れ下がったりするため、部品が正常に機能している場合でも、見かけ上の形状が変化することがあります。公開されたアプローチでは、許容される外観の範囲を学習させ、その範囲外の異常を識別します。これは、従来の硬質テンプレートでは対応が難しい場合に、AIによる画像検査が活用される実例です。
キーエンスによる自動車関連の事例は多岐にわたります。多色照明を用いることで、ゴムブッシュ上の微細な異物や、異なるメーカーのOリングやガスケットのわずかな色の変化を識別できます。さらに、組み立て工程におけるOリングの正しい位置決めをチェックするアプリケーションもあります。これらの事例は、表面検査、材質や色による選別、そして組み立ての正確性の確認という、しばしば同一視されがちな3種類の作業が、いかに容易に区別できるかを示すものです。
どの例も、カメラ1台で全ての問題が解決することを示唆するものではありません。ゴムシールの品質は、検査ステーションが明確な欠陥、制御された視野、および故障後の対応を中心に設計されている場合に向上します。その対応とは、不合格判定、オペレーターによる確認、キャビティの隔離、またはプロセス調整などです。
サイクルタイムと誤検出は、精度と同じくらい重要である。
実験室での試験では、画像撮影の間に一時停止できますが、成形ラインではそれができません。生産速度が毎分60個の場合、画像取得、処理、通信、不良品判定といった一連のプロセスは、およそ1秒以内に完了する必要があります。複数の視点からの撮影では、カメラが並列で動作しない限り、利用可能な時間はさらに短くなります。
品質管理チームは、2種類のエラーを追跡する必要があります。誤受入は不良部品をそのまま通過させてしまう一方、誤拒否は良品を廃棄し、コストを増加させてしまいます。そのバランスはリスクによって異なります。生命の安全に関わるシールは、重要度の低いダストカバーよりも、より綿密な手動検査が必要となる場合があります。全体的な精度率だけを報告すると、このトレードオフが見過ごされてしまいます。
有用な検証試験では、欠陥の種類、キャビティ、バッチ、部品の色ごとに結果を記録します。難易度の高いサンプルは、後日確認するために保管しておく必要があります。金型の修理、照明の変更、または新しいコンパウンドの色変更の後には、通常の生産を再開する前にモデルの検証が必要です。これにより、ゴムシールの検査は、一度限りのソフトウェア設定ではなく、管理されたプロセスになります。
視覚だけでは材料および性能試験に取って代わることはできない
カメラは外観しか捉えられません。黒色のゴムがEPDMではなくNBRであることを確認したり、硬度を測定したり、引張強度を証明したり、圧縮永久歪みを予測したりすることはできません。完璧な画像であっても、実際には異なる化合物である可能性があります。AIによる画像検査は、材料識別、寸法管理、およびラボ試験と並行して実施されるべきです。
内部欠陥についても同様の注意が必要です。表面下の空隙や接着不良は、破壊的な断面検査、X線検査、超音波検査、または機能試験が必要となる場合があります。光学式シール欠陥検出は、欠陥が目に見える表面に達した場合や部品の形状が変化した場合に最適です。
検査計画書には、自動目視検査でカバーされるリスクと、その他の方法でカバーされるリスクを明記する必要があります。明確な境界線を設けることで、カメラ検査の結果が合格したからといって、製品が完全に適合しているとみなされることを防ぎます。
監査可能な検査計画の策定
トレーニング開始前に、欠陥カタログを作成してください。写真、欠陥名、場所、サイズ規定、深刻度、および処置方法を記載してください。該当する場合は、これらの制限値を図面、顧客サンプル、またはISO 3601-3にリンクさせてください。境界線上の製品は、良品フォルダに紛れ込ませるのではなく、個別にレビューする必要があります。
データ保存も重要です。可能な限り、部品の仕上がり、時間、製品コード、バッチ、キャビティを保存しましょう。特定のキャビティに突然バリが発生したり、材料変更後に異物混入が見られたりといった情報は、月ごとの不良品総数よりもはるかに役立ちます。画像記録があれば、生産担当者は問題の原因を特定しやすくなります。
最後に、実際のラインサンプルを用いて検査ステーションを検証してください。実験室で撮影したきれいな画像だけでは不十分です。レンズの埃、振動、オイルミスト、周囲光、部品の重なりなど、あらゆる要因が性能に影響を与える可能性があります。ゴムシールの品質は、訓練されたモデルだけでなく、検査セル全体を維持することにかかっています。
Yidaがビジョン対応品質プログラムをどのようにサポートできるか
大連宜達精密ゴム製品有限公司は、産業顧客向けにOリング、ガスケット、およびカスタム成形ゴム部品を提供しています。AI画像検査やその他の自動検査を含むプロジェクトの場合、宜達は顧客の図面、承認済みサンプル、および欠陥許容値に基づいて、生産および検査要件を準備することができます。
有用な情報には、重要なシール面、不良品のサイズ、外観上の問題が生じる領域、材質と色、キャビティの識別、包装の向き、および必要なトレーサビリティが含まれます。異なるキャビティや通常のバッチから採取したサンプルは、検査システムが許容すべきばらつきを定義するのに役立ちます。
Yidaは、カメラによる検査結果を材料および寸法管理の代替とはみなしていません。明確な視覚的基準と、複合材料の確認、測定、およびバッチ検査を組み合わせることを目指しています。実務的な検討と見積もりについては、アプリケーション図面、品質基準、予定数量、および検査要件をお送りください。



