
スマートマニュファクチャリングが成形ゴム部品の品質管理を変革する
信号処理、カメラ判定、実験室測定、完成品性能を繋ぐループ
画像処理システムがフラッシュ用のキャビティをカットした。プレスログには圧力低下が3サイクル前に発生したことが示されていたが、画像、プロセス履歴、材料ロットはすべて別々のデータベースに保存されていた。工場には各拠点に自動化設備があったものの、何が起こったのかを確実に把握する方法は依然としてなかった。
ゴム製造において、これらの記録を連携させて活用することでスマート化が進めば、製品の品質管理は変化する。センサーの数が増えたからといって、必ずしも意思決定が改善されるとは限らない。データはあくまでデータである。オペレーターがデータを活用するには、部品識別情報、時間参照情報、検証済みの制限値、および応答情報が必要となる。
旧検査スナップショット
従来、ゴム成形品の品質検査は、目視検査サンプル、寸法チェック、最終材料分析レポートなどを用いて手作業で行われていました。これらの手法は現在でも広く用いられ、高く評価されていますが、大きな欠点の一つは、問題が発見されるまでに複数の工程を経る必要があることです。また、原因に関する情報も限られています。
統合システムは、キャビティ、サイクル、コンパウンドバッチ、硬化条件、検査結果、および包装ロットを連携させることができます。この情報は、封じ込めをサポートし、エンジニアが欠陥を予測するプロセス信号をテストするのに役立ちます。
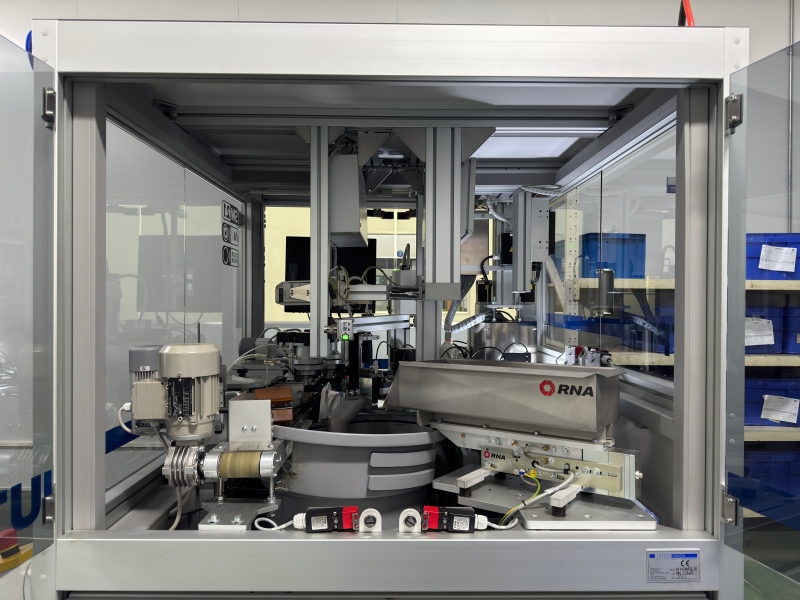
カメラが計測システムを構築する
自動ゴム検査では、生産速度で、欠陥の有無、位置、寸法、バリ、目視可能な表面欠陥をチェックできます。柔らかい黒色の部品、反射性の高い金型表面、および様々な向きは、画像化を困難にします。照明、プレゼンテーション、および欠陥サンプルは、測定方法の一部です。
標準的な生産品に基づいて学習させたモデルでは、まれな亀裂や汚染の種類を認識できない可能性があります。検証では、キャビティ、色、表面状態、機器設定など、既知の良品と既知の不良品サンプルを用いて検証を行う必要があります。誤認と誤拒否には、それぞれ異なる許容値を設定する必要があります。
NISTはテスト環境を構築中
NISTの協働ロボットオペレーションワークセルは、ロボット、コンベア、カメラ、センサー、データロガーを使用して、AI駆動型の製造監視を研究しています。このプラットフォームは、多段階のオペレーション全体にわたる異常検知とプロセスエラー防止を探求することを目的としています。[1]
CROWはゴム成形ではなくガラス加工品にマーキングと洗浄を行うため、ゴム検査結果の証明にはなりません。その価値はシステムモデルにあります。生産、検査、取り扱い、データ交換といった要素を総合的に評価した上で、AIによる判断が信頼されるのです。
現在の製造事例
2026年のNIST MEPの成功事例では、CJB Industriesがリアルタイムデータソフトウェアと新しい品質管理システムを導入したことが紹介されています。NISTは、不適合コストが51%削減され、生産能力が20%向上したと報告しています。[2]
CJBは化学メーカーであり、ゴム成形メーカーではないため、同社の数値を他の工場の期待値として提示すべきではありません。この事例は、ゴム製造データが品質向上に役立つのは、データの収集、可視化、ワークフロー、そして従業員による活用が一体となって開発された場合に限られることを示しています。
プロセス信号には製品の意味が必要である
キャビティ圧力、金型温度、硬化時間、射出位置は、ショートショット、混入空気、寸法変化と相関関係にある可能性があります。相関関係は、特定の金型とコンパウンドに基づいて確立する必要があります。他の金型からコピーした制限値は、確実ではあるものの、実際には無関係なアラームを発生させる可能性があります。
ゴムのデジタル品質管理においては、生データまたは適切に要約された信号を、調査に必要な期間、保持する必要がある。データモデルは、単位、センサー校正、サンプリングレート、レシピ改訂、および時間同期を保持する必要がある。
デジタルスレッドが検査段階に到達
NISTのスマート製造システムテストベッドは、設計、製造、検査、検証のデータをデジタルスレッドでリンクします。この施設は研究環境であり、そのアーキテクチャは特定の商用ソフトウェアスタックを規定していません。[3]
成形ゴムの品質管理において、同様の目標は、図面上の特徴、製造工程、測定方法、および合否判定の間に追跡可能な関係を確立することです。図面が変更された場合は、適切な検査プログラムと許容値もそれに合わせて変更する必要があります。
人間による審査は依然として明確な役割を担っている
作業員は、センサーモデルには存在しない可能性のある汚染、異常な放出挙動、異音などに気づくことがあります。スマートシステムは、ロットやサイクルといったコンテキスト情報とともに、こうした観察結果を記録する必要があります。また、部品が不合格となった理由と、再検査を依頼する方法も表示する必要があります。
ゴム製品の自動検査には、制御されたオーバーライドプロセスが必要です。手動による検査では、画像、欠陥の種類、判定権限者、および処置を記録しなければなりません。そうしないと、将来のモデル学習に使用されるデータが信頼できなくなります。
品質ループを検証する
まず、コストのかかる、あるいは安全性に関わる故障モードを一つ選びます。欠陥とその機能的な影響を定義し、代表的なサンプルを収集し、測定結果を検証し、プロセス信号を接続し、管理された試験中に対応計画をテストします。
選択した結果は、実験室での試験および完成品の試験で確認してください。カメラはビードの位置を検出できますが、漏れ性能を証明することはできません。プロセスモデルは硬化挙動を予測できますが、必要な経年劣化試験、圧縮試験、または接着試験に取って代わることはできません。
2回目のスマートゴム製造レビューでは、データ障害そのものを検証すべきである。タイムスタンプの欠落、カメラの交換、センサーのドリフト、ネットワーク障害などが発生した場合、安全な対応策を講じる必要がある。品質システムが監視しているという検証されていない前提に基づいて、生産を無期限に継続してはならない。
モデルの保守管理は管理計画に含めるべき事項です。照明、レンズ、部品の色、金型仕上げ、または欠陥の発生状況の変化は、検査精度を低下させる可能性があります。再検証のトリガーと保持するチャレンジサンプルは、システムリリース前に合意しておく必要があります。
サイバーセキュリティとアクセス制御も記録の信頼性に影響します。レシピの制限、検査の閾値、および処分記録には、承認された変更内容が記録されている必要があります。データシステムの障害によって出荷承認に必要な証拠が消去されないよう、バックアップには復旧テストが必要です。
顧客が重大な欠陥、許容限界、トレーサビリティの深さ、機能リスクを定義した場合、Yidaはゴムのデジタル品質管理について議論することができます。これらの情報は、ゴム製造データと、納品される成形部品を保護するための意思決定を結びつけるのに役立ちます。



