
自動化の進展が、カスタマイズされたゴム部品の需要を牽引している
各セル内部の目に見えにくいシール、グリッパー、クッション、ダイヤフラム、フレキシブルインターフェースを通してロボットの設置データを読み取る
ロボットの出荷データは、目に見える機械の数をカウントするものであり、粉塵、冷却液、高温、高速動作といった環境下での機械の動作を可能にする、小さなシール、吸引インターフェース、ケーブルグロメット、バンパー、ダイヤフラム、振動素子などはカウントしません。これらの部品の多くは、1つのセルまたはエンドエフェクタを中心に成形されています。
自動化機器の専門化が進むにつれ、ゴム部品の需要が高まっている。標準的なアームは複数の産業で使用できるが、グリッパー、流体回路、安全ガード、プロセスインターフェースは、取り扱う製品に応じて変化する。
現在の設置ベース
国際ロボット連盟の報告によると、2024年には世界中で54万2000台の産業用ロボットが設置され、10年前の2倍以上の水準に達した。年間設置台数は4年連続で50万台を超え、新規導入台数の74%はアジア地域が占めた。[1]
同じデータセットでは、業界によって需要が異なることが示されています。2024年には、電気・電子機器で128,899件、自動車で126,088件、金属・機械で88,777件、プラスチック・化学製品で26,491件の設置が記録されました。各グループでは、部品が異なる媒体や動作にさらされます。[2]
エンドエフェクタにおいて
ロボット機器のゴム部品には、吸盤、柔軟なフィンガー、パッド、ベローズなどがあります。ゴムは跡を残さずにグリップし、サイクルレートで元の形状に戻り、製品の粉塵や洗浄剤にも耐える必要があります。形状は、標準的なカタログサイズではなく、取り扱う対象物に合わせて設計されることがよくあります。
特注のゴム部品を使用すれば、真空チャネル、シーリングリップ、補強リブを一体成形で組み込むことができます。設計は、洗浄、点検、交換が容易に行えるようにする必要があります。亀裂を隠してしまうような複雑な形状のカップは、予期せぬダウンタイムを引き起こす可能性があります。
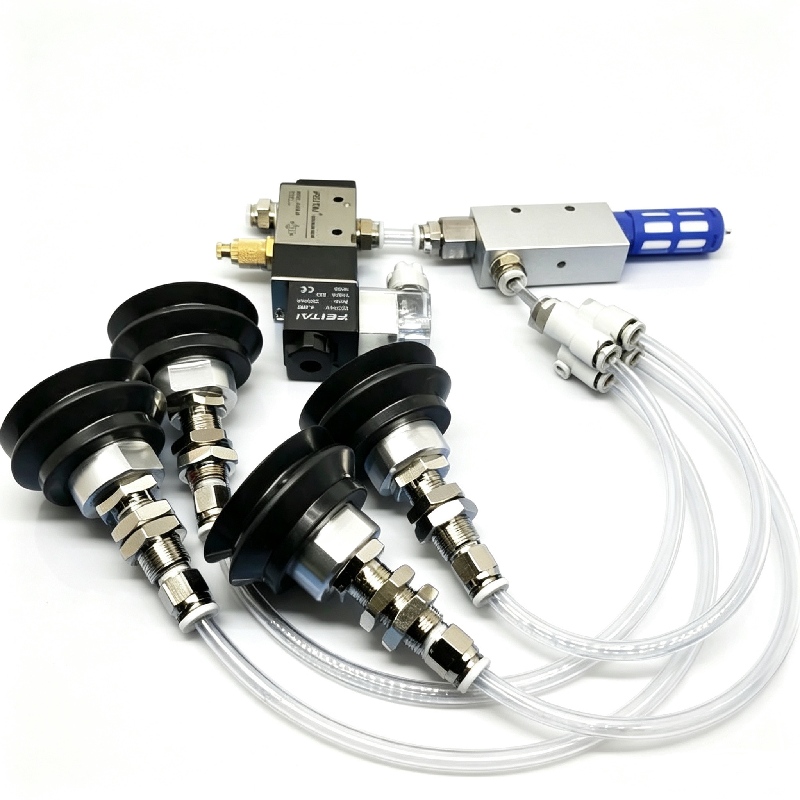
空気圧および流体回路の内部
産業オートメーション用シールは、シリンダー、バルブ、マニホールド、クイックコネクタなどに使用されます。サイクルレートが高くなると、摩擦熱と摩耗が増加する可能性があります。断続的な圧力、ドライスタート、圧縮空気潤滑は、静的ベンチテストとは異なる負荷条件となります。
圧力調整器のダイヤフラムには、均一な厚さと低いヒステリシスが必要となる場合があります。SIMTEC社は、LSR膜は圧力センシング用に0.15mmという薄さに成形できるが、厚さの分布や組み立て時の歪みが応答に影響を与えると指摘しています。[3]
センサーと電子機器について
センサーが増えると、ケーブルやコネクタ用の開口部も増えます。グロメットと筐体シールは、冷却液の噴霧、洗浄、埃から保護しつつ、組み立てを容易にします。保持型または接着型の設計は、自動設置時にシールが緩んでいる可能性を低減します。
カメラや光学機器の近くで使用される自動化用ゴム部品には、粒子や揮発性残留物の許容限度も必要となる場合があります。部品が成形された部屋は、納品される表面の状態を規定するものではありません。洗浄、後硬化、および包装については、別途規定する必要があります。
機械と床の間
マウントやバンパーは、ストロークの終端における振動、衝撃、エネルギーを制御する役割を果たします。動作速度が速くなると、振動周波数が変化するか、あるいは衝撃エネルギーが増大する可能性があります。特定の機械速度で使用されていた部品は、機械のアップグレード後には同じ周波数帯域に対応できなくなる可能性が高いでしょう。
自動化市場におけるゴム部品の需要は、新規設備だけでなく、再設計や交換にも及ぶでしょう。後付けで設置される新しいセンサー、大きなペイロード、高速な製造プロセスなどは、既存のゴム部品周辺の負荷、温度、または化学物質への曝露を変化させる可能性があります。
カスタマイズには安定した入力が必要です
「カスタム」という言葉は、定義されていないものと解釈されるべきではありません。嵌合形状、力または圧力、動作軌跡、環境、サイクル寿命、組立方法、および検査限界を記録する必要があります。これらのパラメータにより、サプライヤーは、付加価値のある独自の形状を選択するか、より安全な標準シールを選択するかを選択できます。
例えば、産業オートメーション用シールは、通常状態だけでなく異常状態にも対応する必要があります。緊急停止、空気漏れ、詰まり、洗浄、長時間のアイドル状態などは、標準サイクルの一部ではないものの、最大の負荷や化学物質への曝露を引き起こす可能性があります。
実践的な資格取得ルート
コンセプト段階のロボット用ゴム部品は、例えば、対象物を把持する箇所で適切な力が得られるか、シール後に漏れはないかなど、非常に具体的な疑問に答えられるものでなければなりません。量産を前提としたサンプルでは、キャビティの形状、コンパウンド、製造工程が明確になっている必要があります。これらのサンプルは、通常の動作および洗浄手順に従いながらテストされます。
試験期間中に実施できなかった場合でも、試験結果はタイムラプス動画の形で取得できます。真空試験は、シール漏れを判定する最良の方法の一つであり、基準として使用できます。特定のステップにおけるシールの挿入力や反応時間などのその他の側面は、動画を通して判定および確認できます。温度変化や振動レベルの変化は、人間の目では確認できないほど早くシールの劣化を示唆することもあります。分解後には、シール面と変形が最も大きい箇所を検査する必要があります。
自動化システム用のゴム製シールは、2つ目の目的である統合のために用いられます。これらの接着されたキャリアや成形された位置決め部は、ロボットアームによる把持を容易にしますが、新たな接触面を追加するには、接着とクリアランスの検証が必要です。生産セルと部品は同時に解放される必要があります。
在庫計画と予測では、試作品、量産立ち上げ、安定生産の数量を明確に定義する必要があります。多孔金型は大量生産時の単位変換コストを削減できる可能性がありますが、初期設計段階では不要なバランス調整や検査作業が増える可能性もあります。金型に関する方針は、プログラムの実際の顧客注文履歴を反映させるべきです。
保守チームも部品の最終顧客です。カスタムブーツやバンパーの交換手順、向き、検査すべき箇所を明確に理解しておく必要があります。ある部品バージョンが他の複数のバージョンと同じ場所で使用できる場合、ラベル表示システムによって、硬度や形状の異なる部品が機械に届かないようにする必要があります。
設計段階では、供給継続性も重要な要素となります。コンパウンド供給業者の承認、コンパウンドの有効期限、金型の所有権、スペアパーツ戦略などは必ず考慮に入れるべきです。部品の製造工程が非常に複雑で、それが文書化されていない場合、その部品自体が、以前発生していた交換部品のダウンタイムよりも大きな問題を引き起こす可能性が高くなります。
最後に、機械レベルのコストを検討します。治具、工具交換、手作業による組み立てなどの削減、センサーやメンテナンス作業の軽減なども計算に含める必要があります。刻印のみで済む部品は、生産設備が標準部品から切り替えるほどの価値はもたらしません。しかし、特注部品は、標準部品に比べて追加コストが、より高価な標準部品を廃止することで得られる利益よりも少ない場合に限り、労力をかける価値があります。
Yidaのようなサービスを利用してカスタムゴム部品を製造する場合、セルレイアウト、部品機能、媒体、サイクル履歴、負荷、温度、洗浄方法、パッケージ、年間生産能力などの情報も提供できるように準備しておきましょう。これらの情報があれば、カスタムゴム部品の需要を、毎回ゼロから始めることなく、成形やテストなどで確認できる部品へと変換することが可能になります。



