
一部の用途において、一体型ゴム部品が複数部品からなるアセンブリに取って代わる理由
シールキャリアリミッターと位置決め機能を組み合わせ、より深刻な故障を引き起こさないための決定記録
元のアセンブリは、緩んだOリング、機械加工された溝、ワッシャー、2本の位置決めピン、そしてシールが漏れやすい場所を示す作業指示書で構成されていた。再設計案では、これらを1つのキャリアと成形されたシールエッジに置き換えた。図面はより複雑になったが、ステーション自体はよりシンプルになった。
この取引は、一体型ゴム部品の使用が増加している理由を説明するものです。その目的は、図面上の部品点数を最小限に抑えることではなく、柔軟な材料、剛性のある支持構造、および位置決め機能を、既知の組み立てや性能上の問題を未然に防ぐ場所に配置することにあります。
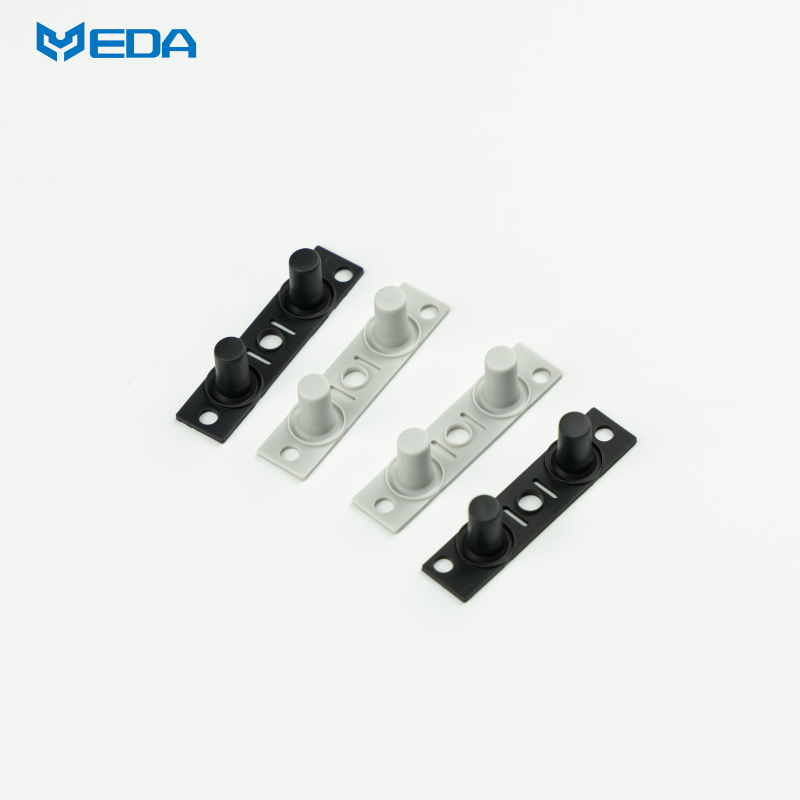
部品を組み合わせるメリット
バラバラのシールは、別途購入、在庫管理、計数、配送が必要となる。取り付け時には、シールを省略したり、二重にしたり、ねじったり、切断したりすることが実際に起こり得る。
例えば、キャリアによってシール部材は所望の形状に保持され、ボルト穴や視覚的な特徴が設けられることで、取り付けの確認が容易になる。
一体型シールソリューションは、相手側ハードウェアの溝加工を不要にする可能性もあります。もちろん、このメリットは、新しいキャリアと接合部の組み合わせによって許容誤差が生じたり、検査コストが高額になったりしない場合にのみ実現します。したがって、統合は、複雑さを最も効果的に抑制できる製造工程へと移行させるか、少なくとも移行させる必要があります。そうすることで、不良率の上昇を招くことなく、むしろ工程歩留まりを向上させることができます。
公開された筐体の再設計
パーカー氏は、以前はOリングが取り付けられていた航空宇宙用誘導・制御装置の筐体を例に挙げている。漏れ試験で問題が発生したため、表面仕上げの検査とOリングの取り付けが繰り返し行われた。
既存のソリューションに代わるものとして、サプライヤーはGask-O-Sealテクノロジーを採用した一体成形オーバーモールド部品という新しい設計を発表しました。メーカーによると、組み立て時間とミス修正にかかる時間が大幅に短縮されたとのことです。さらに、溝の要件が簡素化され、漏れ箇所が減り、異物混入のリスクが低減され、組み立て時にグリースが除去されるといった利点も報告されています。
残念ながら、異なるゴム部品を組み合わせてシール材として使用し、成功を収めたというこの事例は、すべての緩んだシール材をプレートに接着する必要があるという証拠にはなりません。
当初の不具合、筐体の構成、洗浄時の圧力といった要因こそが、その特定の設計において統合が有利であった理由だったと考えることもできるだろう。
複雑性がどこへ向かうのか
ゴムのオーバーモールディングは、シールを緩めたままにした場合不要だったいくつかのオプションをもたらします。硬質プラスチックまたは金属で作られたインサートが、清潔で寸法安定性があるだけでなく、金型内に適切に配置されることを保証する必要があります。成形工程では、ゴムが設計されたすべてのエッジに到達し、汚染が残らないように注意する必要があります。また、このプロセスでは、金型離型剤、油、または手によって引き起こされる汚染や物理的な損傷から接着界面を保護する必要があります。
金属またはプラスチック製のキャリアも、シールの公差チェーンに関係します。平面度、穴の位置精度、熱による膨張差などはすべて、シール領域の周囲の圧縮度の変化につながる可能性があります。キャリアが簡単な取り付けを可能にする場合でも、たとえばファスナー間でフランジが曲がると、圧縮の低いコーナーが発生する可能性があります。
接合は設計されたインターフェースである
ゴムと金属の接合には、表面処理、プライマーまたは接着剤の使用、成形圧力、硬化、後硬化といった工程が含まれる。各工程には、限界値とトレーサビリティが求められる。試験片1枚から得られた引張試験結果が、完成したキャリアの穿孔穴付近の薄い端部の状態を必ずしも反映するとは限らない。
ASTM D429には、ゴムと硬質基材との接着性を比較するためのいくつかの方法が記載されています。適用可能な方法は、試験片の形状と荷重によって異なります。この方法は、コンパウンドとプロセスの比較に役立ちますが、完成した部品は、標準試験片では再現されない剥離、せん断、流体、温度サイクル、および局所的な応力を受ける可能性があります。[3]
統合によりエラー防止が向上
パーカー社のインテグラルシール材の説明によると、剛性のあるキャリアは、成形されたシール要素、複数のポート、および目に見える設置を支えることができるとのことです。また、同社は、キャリアとエラストマーの選択は、媒体、温度、圧力、および動作履歴によって異なると述べています。[2]
ラインで画像検査を行う場合、凹部内の暗色の柔軟なリングよりも、金属製の輪郭やキー付きキャリアの方が検出が容易です。ボルト保持機能により、輸送中にガスケットが外れないようにすることができます。これらは組み立て時の制御であり、材料特性ではありません。
統合は保守性を低下させる可能性もある
技術者は、大型キャリアを廃棄することなく、標準リングのみを交換できます。ただし、一体型部品の場合は、小さなシール不良でもユニット全体の交換が必要になる場合があります。交換の判断にあたっては、現場へのアクセス、診断方法、スペアパーツの供給体制、そしてキャリアを安全に再利用できるかどうかを考慮する必要があります。
製造工程においても同様の問題が発生します。接着不良によって高価なインサートが不良品と判断されると、スクラップ価値が上昇します。そのため、製造前に補修ルールを明確に定める必要があります。無秩序な接着剤の補修や部分的な再成形は、弱い接合部を隠蔽し、トレーサビリティを損なう可能性があります。
資格ファイル
まず、基本構成から始めます。構成部品、操作手順、よくあるエラー、漏洩経路、および総設置コストを記録します。提案する統合設計では、各新機能がどの不具合を防止するのかを明記する必要があります。この関連性がなければ、プロジェクトは製造上のメリットが全くない、ただの見栄えの良い図面になってしまう可能性があります。
量産を目的としたキャリアと成形品をテストします。インサートの位置、ゴム充填、接着の連続性、バリ、およびキャビティごとの重要な寸法を検査します。部品を関連する流体と温度で経年劣化させ、その後、漏れ、圧力サイクル、トルク緩和、および分解をテストします。隠れた界面が重要な場合は、サンプルを切断します。
ゴムオーバーモールディングの2つ目の適用例は、従来オペレーターが手探りで行っていた圧縮や方向制御をキャリアが制御する場合に有効です。また、このような場合、一体成形によるシーリングソリューションは、単に仕入れラインを削減するだけでなく、ばらつきを低減する効果も期待できます。
統合を承認する前に、既存の複数部品からなるゴム製アセンブリについて、受入、キット化、設置、漏れ試験の各工程を写真に撮り、所要時間を記録してください。これらの観察結果は、新しい設計の基準となり、主な損失が取り扱い、機械加工、検査、または現場サービスによるものかを明らかにします。
次に、新しい部品を生産オペレーターと自動化設備を用いて通常のライン速度で試運転する必要があります。取り付け力、不具合回復、目視確認、および破損部品の処理状況を記録してください。ラボでの漏れ試験では、統合された部品が新たな遅延を生じさせることなく工場内を移動できるかどうかは示されません。
お客様から現在の組立方法、嵌合金具、荷重経路、媒体、温度、使用方法、および想定される数量をご提供いただければ、Yidaは一体型ゴム部品の検討を行うことができます。ゴムと金属の接合については、基材グレード、コーティング、および耐腐食性要件を含めてご提供ください。そうすることで、接合部を部品の一部として開発することが可能になります。



