
小型・超小型機器の設計においてゴム製シールが重要な理由
溝の深さが浅く、ハードウェアが小さく、組み立てアクセスが狭いシール用のパッケージングレビュー
ハウジングが小型化しても、シールが従来のシールと同じ役割を担うとは限りません。溝は浅くなり、フランジは薄くなり、締結具の間隔が広がり、組み立て工具がアクセスしにくくなります。同時に、機器には従来と同じ圧力、漏れ許容値、耐用年数が求められる場合もあります。
小型機器のシールは、新たな制約条件が交わる部分に位置するため、非常に重要です。シールの断面形状は、溝の深さ、圧縮力、公差の許容度、および取り扱いに影響を与えます。図面上の直径を縮小しても、その関係性を再構築しなければ、通常はマージンが失われます。
グルーヴの深みが失われる
小型のOリングは、圧縮や体積調整のための余裕が少なくなります。成形時のバリ、パーティングラインのずれ、コーティングの厚みなどが、利用可能なクリアランスのより大きな部分を消費します。大型のグランドでは問題にならない数ミリの誤差でも、圧縮状態が変化したり、組み立てが不可能になったりする可能性があります。
パーカーOリングハンドブックでは、圧縮は用途の種類と断面によって異なると説明されており、鋭利なエッジや圧入による取り付けはリングを損傷する可能性があると警告しています。同ハンドブックの表は設計上の指針であり、特定のハウジングの公差を無視することを許可するものではありません。[1]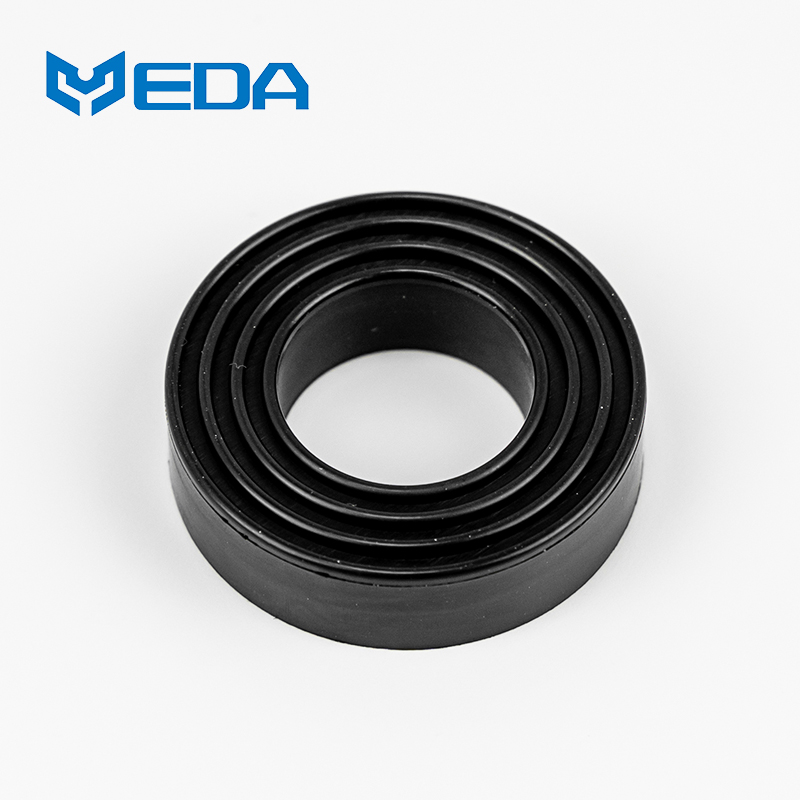
フランジの剛性が失われる
壁が薄く、ネジの間隔が広い場合、シール荷重によって曲がってしまう可能性があります。密閉性を高めるために締め付けを強めると、プラスチック製のカバーが変形したり、留め具の間に低圧領域が生じたりすることがあります。有限要素解析によって隙間を特定できますが、現実的なゴムの挙動と、ハードウェアによる確認が必要です。
コンパクトなシールソリューションでは、多くの場合、成形ビード、保持ガスケット、または剛性キャリアを使用して、必要な箇所にのみ力を集中させます。設計図には、ねじトルクからフランジを経てシールラインに至る荷重経路を示し、ビードが吸収できる変動量を明確に定義する必要があります。
組み立て時に指が入るスペースがなくなる
小型ゴムシールは目視しにくく、外れやすい。ピンセットで作業面を傷つけてしまう可能性がある。一時的な保持に使用するグリースは、汚染物質を引き寄せたり、材料の反応性を変化させたりする可能性がある。圧入式、一体型キャリア、または成形された位置決めピンの方が、緩いリングよりも信頼性が高い場合がある。
自動化によってもこの問題は解決しません。非常に薄いシールでも、静電気によって治具や包装材に付着する可能性があります。製品のレイアウトが確定する前に、部品と治具の設計段階で、視認性やグリッパーのアクセス性を考慮する必要があります。
ディーゼルモジュールケース
パーカー社は、小型トラック用ディーゼルオイルクーラーの再設計において、異なるポート周辺に8つのシールが必要になったと報告している。以前のモジュールでは、長寿命クーラントや広い溝の要件に対して耐久性が限られていたシリコンOリングが使用されていた。提案されたダイヤモンドシールの形状は、リングから複雑なマルチポート形状まで多岐に渡る。[2]
冷却水通路にはEPDM、オイル通路にはフッ素ゴムが使用された。パーカー社は、これらの部品がエンジン搭載試験および3,000時間の熱サイクルベンチ試験に耐え、形状変更により溝のサイズが縮小され、自己保持性が向上したと述べている。サプライヤーの事例では、顧客試験プロトコルや合格基準の詳細は公表されていない。[2]
この事例は、小型機器の設計において重要な意味を持つ。なぜなら、パッケージングの改善は、材料と形状の両方から得られたものだからである。汎用エラストマーを8箇所すべてに無理やり押し込むのではなく、シールの形状をモジュールの組み立てと流体の挙動に合わせて変更した。
わずかな部品が、大きな取り扱い困難につながる
SIMTEC社が公開している連続血糖モニタリングケースに使用されているシリコン部品のうち3つは、重量が0.03グラム、0.11グラム、0.33グラムだった。同社は、質量が小さいため静電気の影響が強くなり、そのためISOクラス8のセル内で分離と取り扱いを独自に行う必要があったと主張している。[3]
これらは医療機器向けのもので、工業用機器向けのものではありませんでしたが、製造における一般的な教訓は同じです。つまり、小型のゴム製シールは、大型部品に比べて、数を数えたり、位置決めしたり、空洞を区別したりするのに、より多くの労力が必要になる可能性があるということです。
材料データは実物大の試験片に基づいています
配合データシートには、標準サイズの試験片における引張強度、伸び、硬度、圧縮率などのデータが記載されている場合があります。内部の成形部分は硬化および冷却速度が異なる場合があり、その性能は、発生する可能性のある編み目、ゲート、通気孔、または局所的な厚みの変化によって主に左右される可能性があります。
小型機器用シールの場合、材料レベルのデータと量産予定部品の測定値を比較します。重要な断面、バリ、表面欠陥などを検査します。その後、実際の製品を、想定される液体および温度サイクルと全く同じように浸漬または加熱・冷却します。
検証は実機で行う必要がある
最大公差と最小公差でアセンブリを製造し、実際の締結具を使用します。シールの漏れ性能を、最低温度と最高温度、圧力サイクル、および該当する場合は真空状態で確認します。ハウジングがずれるような振動やコネクタの負荷を加えます。
流体の吸収を基準とすべきであるため、漏れ試験に合格したとしても、次の使用時に故障につながる欠陥が隠されている可能性があり、その欠陥はアセンブリを分解する際に初めて明らかになるかもしれない。ライフサイクル中に再利用が想定される場合は、試験において繰り返し組み立てを行うことを考慮する必要がある。
測定技術は、小型Oリングの第2次設計レビューにおけるもう一つの重要な側面です。直径と断面積が、条件付きで自由に測定されたのか、それとも実際にシールが取り付けられた状態で測定されたのかを明記してください。一般的に、非円形のビードを持つコンパクトなシールソリューションでは、平均値よりも局所的な高さと位置の方が性能に影響を与える可能性があります。
小型化が進むと、欠陥による損失も大きくなる。わずかな漏れでも、密集したセンサー基板を破損させたり、狭い光路を汚染したりする可能性がある。
最後の保護被覆層を追加する前に、封じ込め境界を明確に定義することが非常に重要です。
例えば、部品に塗料でマーキングした場合、そのマーキングは長持ちせず、読み取りにくくなります。キャビティ、パッケージ、ラベル、スキャンなどのマーキングシステムを使用してください。
小型機器では、見た目が同一のシール部品が複数必要になることが多いため、顔料や形状が動作を妨げない限り、色や形状の違いを識別コードとして利用することができる。
Yidaは、シールに関わる部品の材質、部品の接合方法、組み立てアクセス、流体、温度、漏洩目標など、公差の全項目を顧客から提供された場合、小型機器の設計レビューを実施します。シールとハウジングを一体のシステムとして考えると、形状が最小のシール部分は問題ありません。



