プラスチック射出成形部品

- YiDa
- 中国、大連
- 15~20日
- 年間20億
1. 当社のプラスチック射出成形部品は、ABS、PA、POMなど、さまざまな材料で作られています。ほとんどの場合、仕様は特定の作業環境の要件に合わせて調整できます。
2. プラスチック部品は射出成形によって製造され、成形工程は1回のみです。小型精密部品の寸法公差は±0.05mm以内に維持できます(具体的な公差は、製品のサイズ、材料、図面仕様によって異なります)。
3. インサート成形やツーショット成形に加えて、オーバーモールディングやゴムシール統合も行い、完全なシールアセンブリを製造しています。
工業用プラスチック部品やシールアセンブリの分野の購入者は、寸法精度、プロセスの安定性、開発期間、コンプライアンスコストに関して長年困難を経験してきました。市場に出回っている射出成形部品のほとんどは、バッチごとに寸法が大きく異なり、表面品質にばらつきがあり、特殊媒体との適合性に関する適切な検証が行われていないため、長期にわたって安定したシール性能を実現することは非常に困難です。
射出成形部品の品質を維持する方法の一つとして、高温溶融高圧射出成形プロセスを採用しています。これにより、バッチごとに寸法が均一な部品を生産できるだけでなく、寸法を公差範囲内に厳密に維持することができます。さらに、統合成形プロセスにより、多段階加工で発生する継ぎ目や変形が完全に排除され、滑らかな表面が得られます。表面粗さRa 0.8μm~3.2μmのこれらの成形部品は、接合面で非常に高い寸法安定性を提供し、漏れの可能性を効果的に低減し、長期的なシール性能を保証します。
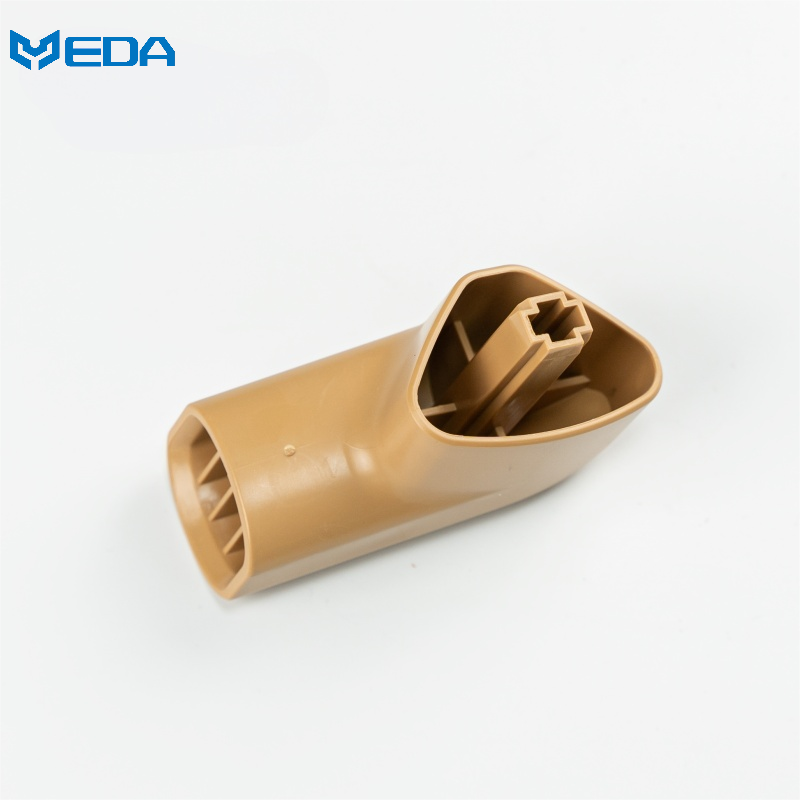
成形プラスチック部品のご紹介。
これらの部品は、プラスチックの基本材料を溶融するまで加熱し、その後、非常に高い圧力で金型に射出成形することで、一体成形された単一の形状に仕上げられます。均一な設計、正確な寸法、そしてロットごとの均一な品質を備えています。主要部品、支持部品、シーリング用ベース、組立部品として使用でき、電気機械装置、自動車部品、計器類など、さまざまなシステムの組立にも適合します。
| アイテム | 仕様と詳細 |
| 一般的な材料 | ABS、PC、PVC、PP、PA、TPE、ポム |
| 色 | 黒、オレンジ、緑など(ご要望に応じてカスタマイズ可能) |
| 硬度範囲 | 硬度は材料(ショアAまたはショアD)によって異なります。 |
| 難燃性等級 | UL94 V0規格に適合する材料が入手可能です(材料のグレードによります)。 |
| 耐熱性評価 | -40℃~120℃(材質による) |
| 射出成形モード | インサート成形、二色射出成形、オーバーモールディングに対応 |
| 最大ショット重量 | ご要望に応じてカスタマイズ可能です |
| 最大金型サイズ | ご要望に応じてカスタマイズ可能です |
| 表面仕上げ(Ra値) | 0.8μm~3.2μm |
| 寸法公差 | ±0.05mm(製品サイズによる) |
| 抗張力 | 25MPa~100MPa(材質による) |
| 環境コンプライアンス | FDA、RoHS 2.0、およびREACHの要件に準拠した材料が入手可能です。 |
| 対応メディア | PP:水、弱酸、弱アルカリ。 PA/ポム:潤滑剤、グリース、有機溶剤。 PC:高温流体および高圧ガス。 (適用可能な媒体は主にプラスチック樹脂の種類によって異なります。詳細についてはお問い合わせください。) |
| 製造工程 | 原材料の乾燥、射出成形、加圧保持、冷却、脱型、トリミング、および検査。 |
| 断熱特性 | はい |
プラスチック射出成形部品に使用される一般的な原材料の特徴は何ですか?
| 原材料 | 主な特徴 | 代表的な用途 |
| ABS | 高硬度、優れた靭性、着色しやすい | 住宅、囲い、および一般的な構造部品を優先する |
| PP | 軽量、耐熱性、耐酸性・耐アルカリ性、高靭性 | 家電製品の部品、ブラケット、スペアパーツ |
| PA | 耐摩耗性、高強度、自己潤滑性 | ギア、ブッシング、および高耐久性耐摩耗部品 |
| 見る | 高剛性、低摩擦、寸法安定性 | 精密ギア、クリップ、小型トランスミッション部品 |
| PC | 高い透明度、耐衝撃性、耐熱性 | ランプカバー、透明窓、保護ハウジング |
| PVC | 難燃性および耐腐食性 | 一般的な断熱材、保護材、および配管継手 |
| TPE/TPR軟質ゴム | 優れた弾力性、滑り止め、衝撃吸収性 | コーティング、滑り止めマット、およびフレキシブル接続金具 |
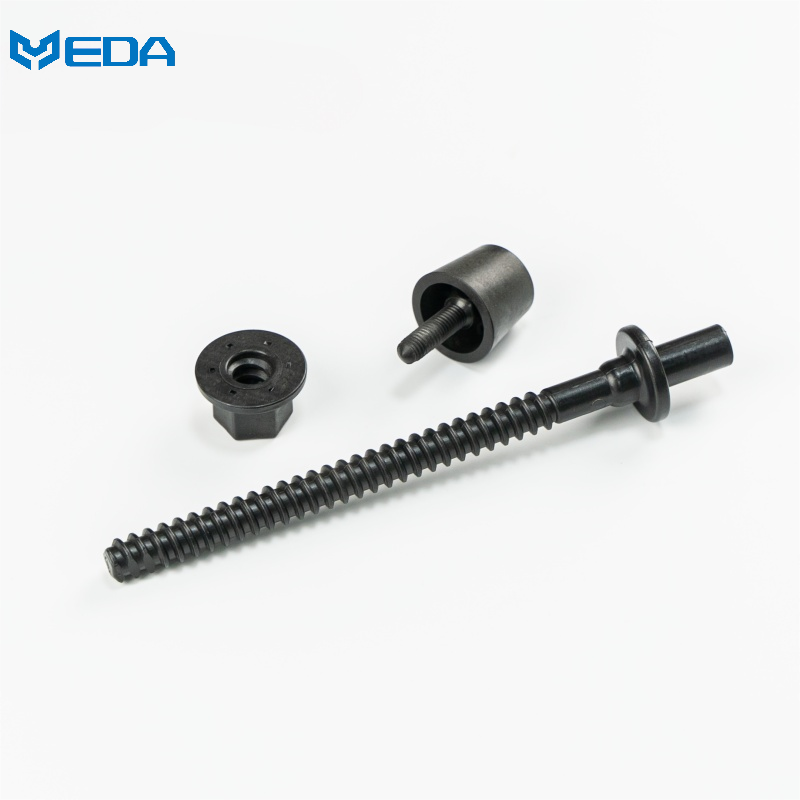
この汎用性の高い材料システムを活用することで、当社のプラスチック射出成形部品は明確な利点を提供します。
1. 柔軟な材料選択が可能で、運転条件に正確に適合します。
当社のプラスチック射出成形製品は、ABS、PP、PA、POMなど、さまざまな性能特性を持つ幅広い原材料から製造されています。難燃性(UL94レベル)、耐熱性(-40℃~120℃)、耐紫外線性、食品適合性(FDA承認)などの品質要件を満たすよう製品の変更に対応しており、RoHSおよびREACH規格に準拠した環境配慮型製品も製造しています。当社の設計は、高精度機器の屋内使用から屋外耐候性部品まで、特定の作業環境条件に基づいて行われます。
2. 精密で信頼性の高い寸法を実現する高効率一体成形。
当社では、プラスチック射出成形部品を、高温で溶融し、溶融したプラスチックを高圧で射出するという単一工程技術で製造しています。そのため、二次加工がほとんど、あるいは全く不要となり、大量生産に適しており、単位コストを低く抑えることができます。金型で成形するため、寸法を厳密に管理でき、ロットごとのばらつきを最小限に抑え、安定した生産が可能です。さらに、表面仕上げはRa 0.8μmの滑らかなものから3.2μmの粗いものまで対応できるため、マット、光沢、つや消し、スプレー塗装、スクリーン印刷など、様々な仕上げが可能です。
3. 設計の柔軟性と高い機能統合性。
射出成形は、内部のスナップフィット、ねじ穴、位置決めベースなど、金属加工では非常に困難、あるいは不可能な複雑で不規則な形状を容易に製造できる。
当社では、インサート成形(例:ねじ締め用の真鍮ナットの埋め込み)、ツーショット成形、オーバーモールディングも行っています。これらの方法を用いることで、剛性の高い構造フレームとソフトタッチグリップを一体成形することができ、組み立て工程を削減し、部品の信頼性と組み立て効率を向上させることができます。
4.包括的なサポートサービスとモジュール式の提供。
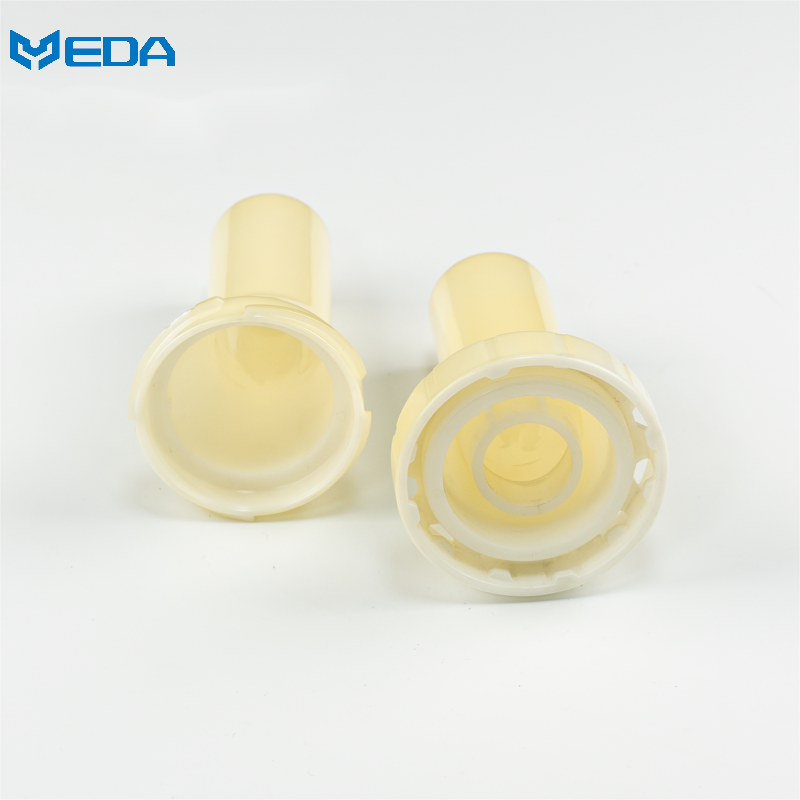
お客様の図面やサンプルに基づいて金型を製作いたします。これにより、形状、穴のパターン、スナップフィット構造などを変更できます。さらに、材質グレード、色、硬度レベルも変更可能です。個々の部品だけでなく、ゴムシールを組み込んだプラスチックハウジングとシーリングリングなどの一体型アセンブリも製作いたします。
プラスチック射出成形部品の用途:
当社は、家電製品、空気圧・油圧機器、自動車部品、産業用計測機器、セキュリティ照明、スマートホーム機器、自動機械、医療機器部品、通信機器、配管・衛生設備など、幅広い産業分野にサービスを提供する射出成形部品を設計しています。
イダ Rubberについて。
大連宜達ゴムは2006年に操業を開始しましたが、創業メンバーは30年以上にわたる豊富な製造経験を有しています。継続的な成長に伴い、従業員数は450名以上に増加し、年間生産能力は20億個に達しました。現在、本社は37,000平方メートルの面積を占めており、さらにベトナムに生産工場、日本に販売拠点を設立しています。
国際認証。
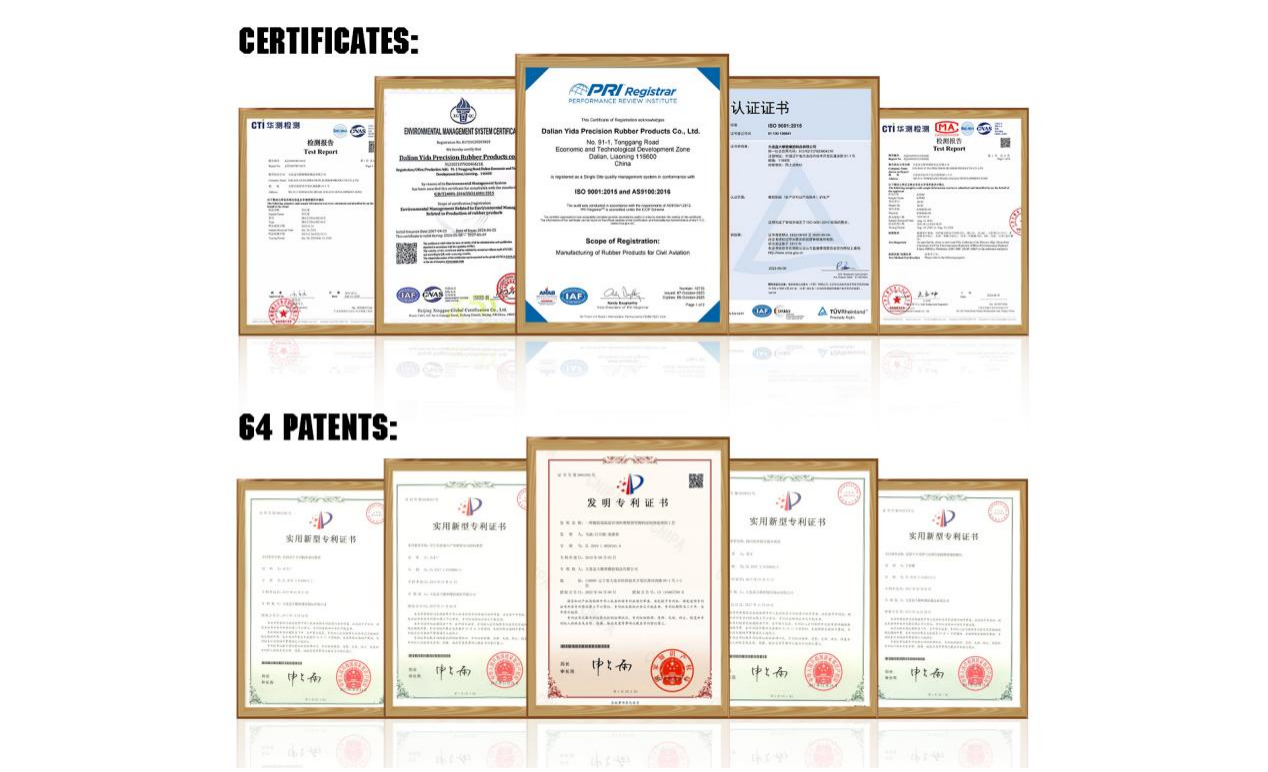
当社はISO9001、ISO14001、IATF16949規格の認証を取得しており、CNAS認定の研究所を保有しています。当社は包括的な品質管理措置を講じ、製品の一貫性と安定性を保証しています。
パートナーシップ:
インテリジェント製造と環境に優しいプロセスの導入に深く長期的に取り組むことで、オムロン、ミネベア、エッペンドルフ、アルパインなどの企業と長期にわたる関係を築いてきました。当社の製品は東南アジアとヨーロッパの様々な市場に出荷されています。2023年には、SMC年間最優秀サプライヤー賞を受賞しました。
展覧会:
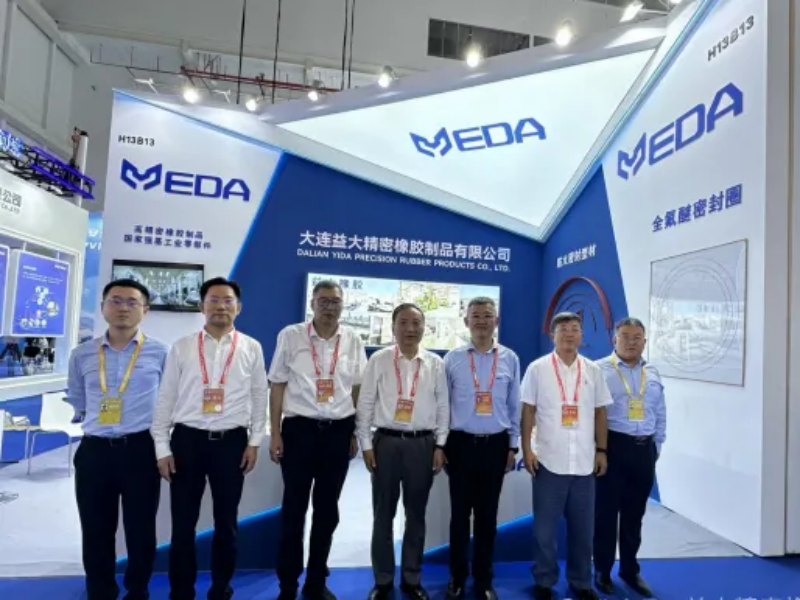
私たちは第14回上海国際長期エネルギー貯蔵技術会議・展示会に参加しました。このイベントには、72カ国から2,633名の海外業界専門家を含む、37,525名以上の来場者が訪れました。この展示会は、ドイツ、ヨーロッパ、そして日本における当社の市場プレゼンスを拡大する絶好の機会となりました。
サービス保証:
表示されているような標準サイズのシールは、ご注文確定後15日以内に発送いたします。特注品の場合は、さらにお時間をいただく必要がございますので、お問い合わせください。最小注文数量(最小注文数量)は全品1,000個です。梱包は、まず再封可能な袋に入れ、次に外箱に入れます。陸路、海路、空路、複合輸送で発送いたします。
よくある質問:
1. インサート成形またはオーバーモールディングのワンストップサービスを提供していますか?
はい。当社はインサート成形、二色成形、オーバーモールディングの技術を有しています。
2. プラスチック射出成形部品のバリやヒケなどの表面欠陥にはどのように対処しますか?
製造段階では、金型流動解析と精密な金型通気設計を組み合わせることで、ゲート位置やパラメータの変更により不良率を低減します。そして、製品製造後には、全自動バリ取り機を使用し、厳格な検査手順(100%検査と抜き取り検査の両方)に従って作業を行います。